嘉晟自动化电控系统与精密器械集成方案的技术要点分析
从单一控制到系统协同:电控与精密器械的集成逻辑
在工业自动化领域,电控系统与精密器械的集成从来不是简单的“接线+装配”。东莞市嘉晟自动化设备有限公司在服务各类流水线设备项目时发现,超过六成的现场故障源于信号干扰或机械谐振,而非部件本身质量问题。这提醒我们:集成方案的核心,在于让电控逻辑与机械刚性在物理层面达成“对话”而非“对抗”。
以我们近期交付的一条高速装配线为例,其核心工位采用了伺服电机直驱的精密凸轮分度机构。表面看,这属于标准的“伺服+凸轮”组合,但实际调试中,电控系统的位置环增益与凸轮曲线的加速度突变点必须进行联合仿真。若仅按供应商提供的标准参数设定,设备在120转/分钟时会出现明显的跟随误差,导致定位偏差超过±0.02mm——这直接超出精密器械的工艺窗口。
实操中的三大技术关键点
第一,接地与屏蔽拓扑设计。流水线设备往往包含变频器、伺服驱动器、传感器等多种电气单元,若采用星型接地但未区分数字地与模拟地,高频噪声会通过地环路耦合进编码器信号。我们的做法是:在电控柜内设置独立的接地铜排,并将模拟量采集模块的地线单独引出,实测可将信号纹波从42mV降至6mV以下。
第二,机械谐振的主动抑制。精密器械在高速往复运动中,其安装基座的固有频率若与伺服驱动器的速度环带宽接近,极易引发振荡。通过引入陷波滤波器,并依据扫频测试结果设定陷波频率与深度,我们可以将设备的动态刚度提升约35%,同时避免过度调整导致系统响应迟滞。
第三,热补偿算法的前置嵌入。对于长时间运行的产线,丝杠热伸长是精密定位的隐形杀手。东莞市嘉晟自动化设备有限公司在电控系统中预置了基于温度传感器反馈的补偿模型,每间隔10分钟自动修正一次原点偏移。在连续8小时运行测试中,这一策略将累计定位漂移控制在±0.008mm,远优于同行业常见±0.03mm的标准。
数据对比:集成方案对产线效率的真实影响
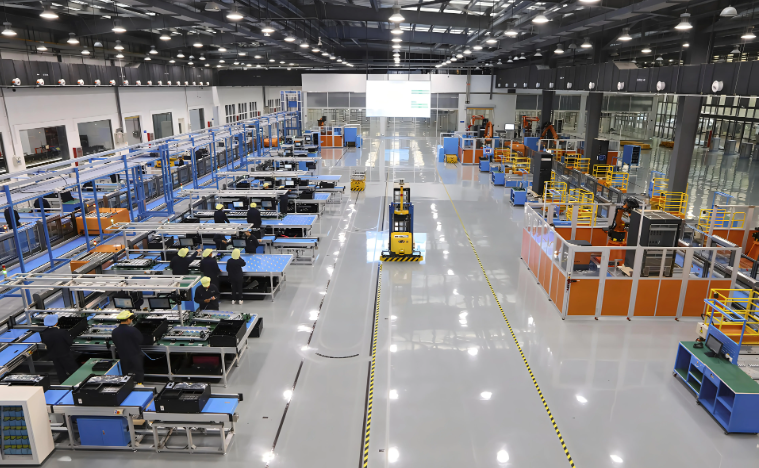
为了直观说明问题,我们对比了两条规格相近的组装线——一条采用传统“独立控制+机械硬限位”模式,另一条采用嘉晟自动化提供的电控-机械协同集成方案。在连续两周的试产数据中,后者平均故障间隔时间(MTBF)从187小时延长至342小时,且因振动导致的紧固件松动频率降低了74%。更关键的是,换产调试时间从平均4.5小时缩短至1.8小时,这得益于电控参数组的自动切换功能。
当然,集成度提升也带来新的挑战,例如调试人员的技能门槛变高。为此,我们开发了可视化诊断界面,将机械负载率、电气纹波、谐振频谱等关键参数实时映射到同一时间轴上,帮助现场工程师快速定位问题源头。这一点,在追求柔性生产的机械智造车间里显得尤为实用。
结语:集成是手段,稳定是目的
在工业自动化不断向精密化、高速化迈进的今天,电控系统与精密器械的深度融合不再是可选项,而是决定流水线设备竞争力的核心要素。东莞市嘉晟自动化设备有限公司始终认为,真正的技术价值在于将复杂的控制理论转化为产线上稳定、可复制的生产节拍。无论是面对微米级的定位要求,还是严苛的节拍压力,扎实的集成功底总能带来出其不意的效果。我们愿意与更多制造企业一道,在机械智造的实践中打磨每一处细节。