嘉晟电控系统在精密器械制造中的集成方案与技术优势分析
精密器械制造对电控系统的响应速度、定位精度与抗干扰能力,向来有着近乎苛刻的要求。东莞市嘉晟自动化设备有限公司在为某医疗器械客户改造其手术刀片磨削流水线时,面临的核心挑战并非单纯的电机替换,而是如何将多轴联动误差控制在±0.005mm以内,同时确保设备在连续12小时运行中温漂不超过0.02mm。这直接关系到刀片刃口的一致性——一个肉眼难以察觉的偏差,足以导致整批成品报废。
集成方案:从硬件选型到算法协同
我们的电控系统方案并未停留在“PLC+伺服驱动器”的常规堆叠层面。针对精密器械加工中常见的微进给抖动问题,嘉晟技术团队选用了总线式运动控制卡配合高分辨率绝对值编码器伺服电机,将电流环采样周期压缩至62.5μs。在磨削工位,系统通过前馈补偿算法抵消了机械谐振频率(通常在80Hz-120Hz区间)对加工表面的影响。此外,集成方案里特别加入了力控模块——通过动态监测主轴扭矩波动,反向调节进给速度,使刀具磨损带来的负载变化被实时吸收。
这套系统并非单机孤岛。在整条流水线设备层面,我们采用EtherCAT总线串联上下料机械手、视觉检测工位与各加工单元,实现了节拍同步与数据互通。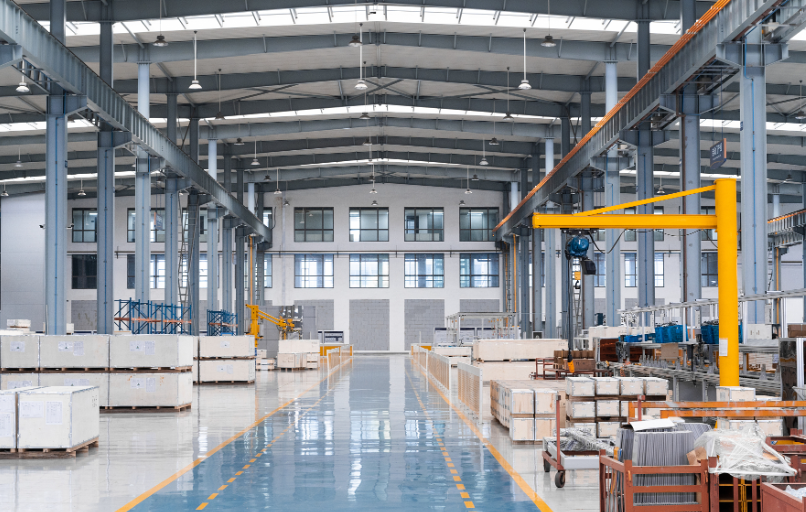
关键参数与调试步骤
调试过程中,有几个环节值得同行关注。首先是电子齿轮比的设定,需根据磨床丝杠导程与编码器线数精确计算,任何四舍五入都会累积成定位死区。其次是陷波滤波器的启用时机——必须待机械装配完成、实测出共振点后方可写入,否则会适得其反。具体步骤如下:
- 进行半闭环空载测试,记录各轴跟随误差曲线,确认均方根值低于0.8μm;
- 开启全闭环模式,将光栅尺反馈接入,观察低速爬行现象是否消除;
- 执行阶梯式温升测试(从25℃环境升至40℃),验证系统热补偿表是否准确触发。
嘉晟在出厂前还会进行72小时老化带载跑合,这能提前暴露接线松动或散热不良的隐患,避免客户现场停机损失。
现场集成中的三个常见陷阱
即便方案设计再完善,现场环境总有些“意外”。第一是接地环路问题——精密器械车间的变频器、电焊机等设备较多,若信号线屏蔽层两端同时接地,极易在Profibus或EtherCAT总线上诱发偶发通讯错误。我们通常建议屏蔽层单端接地,并在PLC侧加装隔离中继器。第二是气源波动,这看似与电控无关,但气压不稳会直接导致气缸定位偏差,进而让电控系统误判为伺服故障。解决方案是在气路中增设高精度减压阀与压力传感器,并将信号接入电控逻辑做联锁保护。第三是操作习惯的适配,老员工对旧设备的操作惯性,可能对新界面产生抵触,为此我们在HMI上保留了“一键示教”模式,降低学习成本。
曾有客户反馈,某夜班时段设备频繁报警但复位后无异常。排查后发现是车间照明灯管老化产生的频闪干扰了视觉传感器的触发信号。这类非典型问题,往往比技术难点更考验集成商的现场经验。
关于维护与校准的补充说明
精密设备不是装好就能一劳永逸。我司建议用户每季度使用激光干涉仪对定位精度进行复核,并将补偿表在线更新。电控系统内的电池后备RAM,需预防性更换,避免因电池耗尽丢失原点数据。此外,风冷散热风扇的滤网清洁周期不应超过两个月——在金属粉尘较多的磨削环境中,堆积物会显著降低散热效率,进而诱发驱动器过温降载。
机械智造的竞争,早已从单机性能转向系统级的稳定与柔性。东莞市嘉晟自动化设备有限公司始终认为,一套优秀的电控系统集成,应当让操作者感受不到它的存在——一切动作流畅、精准、可预期。无论是高速冲压还是超精密研磨,我们提供的工业自动化与流水线设备方案,都以现场数据为设计原点,而非照搬书本参数。若您在精密器械制造中正遭遇电控瓶颈,欢迎就具体工况与我们交流,共同探讨更优的解决路径。