东莞市嘉晟自动化设备流水线电控系统集成方案详解
在现代工业自动化浪潮中,流水线设备的稳定与效率高度依赖于电控系统的精准控制。东莞市嘉晟自动化设备有限公司深耕工业自动化领域多年,推出的流水线电控系统集成方案,不仅解决了传统布线杂乱、通讯延迟的痛点,更在机械智造场景下实现了毫秒级的响应协同。这套方案并非简单的元器件堆砌,而是从顶层逻辑到硬件选型的系统性重构。
核心原理:从分布式控制到实时总线
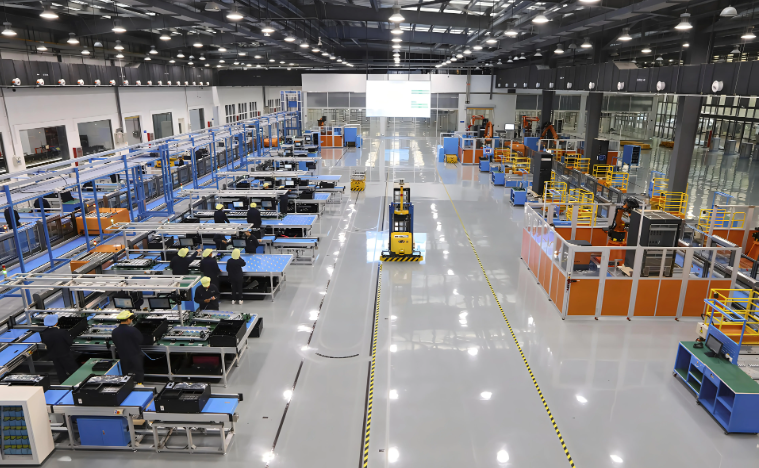
我们摒弃了传统的点对点硬接线方式,转而采用EtherCAT工业以太网总线架构。这一设计使得电控系统主站与各从站(如伺服驱动器、变频器、IO模块)之间的数据刷新周期缩短至100微秒以内。具体来说,主控制器(PLC)通过一根网线即可串联起整条流水线设备上的数十个执行机构,彻底消除了信号延迟和线缆干扰问题。这种拓扑结构在精密器械装配线上尤为重要——比如在微型轴承压装工位,位置控制精度可达±0.02mm。
实操方法:模块化编程与快速调试
在项目实施中,我们总结了一套高效的工业自动化调试流程。第一步,通过TwinCAT软件对电控系统进行虚拟仿真,在不上电的情况下验证逻辑时序。第二步,采用分步上电法:先激活安全回路(包括光栅、急停、门锁),再逐段激活动力回路。这里有一个关键点:东莞市嘉晟自动化设备有限公司的工程师团队会在现场使用示波器抓取伺服驱动器的电流波形,通过调整PI参数将速度超调量控制在3%以内。第三步,利用预设的配方功能,操作员只需在触控屏上选择产品型号,系统即可自动切换各工位的速度、扭矩和位置参数,换线时间从传统的45分钟压缩到8分钟。
- 硬件选型标准:所有继电器、接触器均选用施耐德或西门子系列,触点寿命不低于100万次。
- 线缆布局规范:动力线与信号线分层敷设,间距≥50mm,并使用屏蔽双绞线降低EMI干扰。
- 故障诊断机制:电控系统内置120余种故障代码,当发生电机过载或通讯中断时,HMI界面会高亮显示故障点并弹出处理建议。
数据对比:传统方案 vs 嘉晟集成方案
以一条包含12个工位的汽车零部件组装线为例。传统方案采用继电器+PLC分散控制,平均节拍为18秒/件,故障停机率约4.5%。而采用我们的集成方案后,实测数据如下:流水线设备节拍提升至12秒/件(效率提升33%),故障停机率降至0.8%。更关键的是能耗表现——通过伺服驱动器的能量回馈技术,整线功耗降低了22%。在精密器械的定位重复性测试中,100次连续运行的标准差仅为0.013mm,远优于行业0.05mm的常规标准。
另外,我们为机械智造客户提供了电控系统的远程运维接口。通过OPC UA协议,设备数据可实时上传至云端MES系统。某连接器生产客户反馈,自部署该方案后,其产线的OEE(设备综合效率)从72%跃升至89%。这背后是电控系统对设备健康度的实时监控——当某伺服电机的振动值超过预设阈值时,系统会自动生成保养工单并推送至维护人员的手机端。
从硬件集成到软件逻辑,从现场调试到后期运维,这套方案始终围绕一个核心:让复杂的自动化产线变得可预测、可控制、可优化。如果您正面临产线效率瓶颈或电控系统老化问题,不妨与东莞市嘉晟自动化设备有限公司的技术团队深入探讨。毕竟,好的电控系统集成,应该是让机器“听懂”人的指令,而非让人去适应机器的“脾气”。